
老產線想導入工業自動化時,先判斷問題出在哪
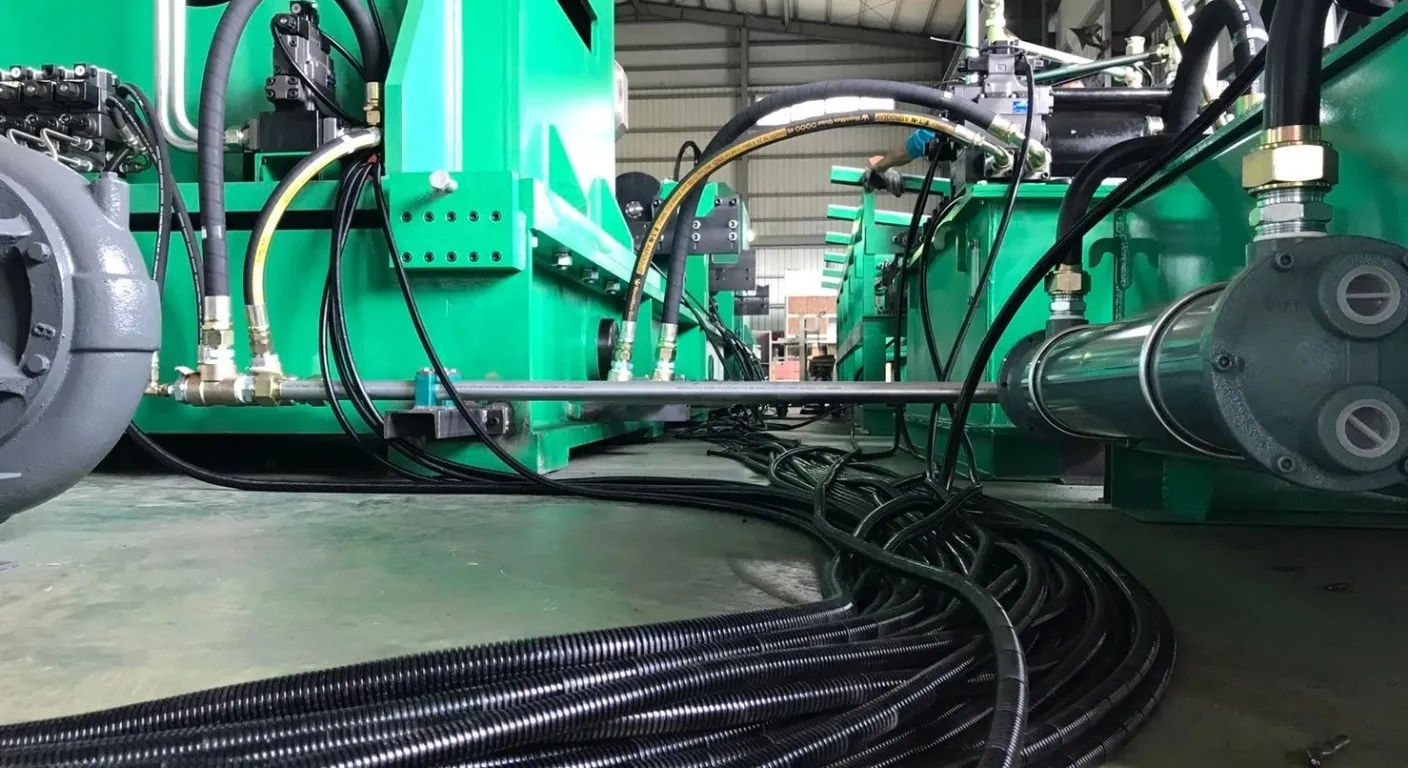
老舊產線要不要升級工業自動化,關鍵在停機與品質問題的成因:故障集中在接點老化、配線混亂或溫度波動時,改控制架構通常比添購新機有效;瓶頸若在人力搬運或製程本身,自動化只會放大原本的問題。判斷時可從停機紀錄、溫度曲線與盤內配線三處著手,再決定局部改造或整線整合。
老產線導入工業自動化前,找出卡關的真正成因
用繼電器與計時器串接的舊控制盤,常見問題是接點碳化造成偶發性不動作,故障時有時無,現場只能逐一更換繼電器碰運氣。改機多次後,盤內配線與圖面對不上,每加一個感測器都得重拉線,換線時間越拉越長。停機紀錄若顯示同一動作反覆出錯,多半是元件老化;若是每次換線都卡住,問題在控制架構缺乏彈性。
熱處理或烘箱品質不穩,常被誤認為設備老舊,實際上可能是工業溫度控制的方式不合用。單點機械式溫控器做開關控制時,溫度會在設定值上下擺盪,批次差異跟著出現;感測器離工件太遠,顯示值與實際溫度也會有落差。若不良品集中在升溫段或開門補料後,就屬於溫控問題,可評估改用PID控制搭配SSR固態繼電器輸出。
感測線與動力線分開走
工業溫度控制用的熱電偶線若與馬達動力線同管配置,訊號容易跳動;改造時補償導線要分開走線,型號也要與感測器一致。
程式原始檔歸屬寫進合約
合約要寫明程式原始檔是否交付、密碼由誰保管,否則找不到原承包商時,連改一個計時器設定都可能整段重寫。
舊盤備品先別丟
停產型號的繼電器與舊型溫控器在改造前就盤點保留,新系統尚未穩定時,舊盤仍能臨時恢復運轉,降低整線停擺風險。
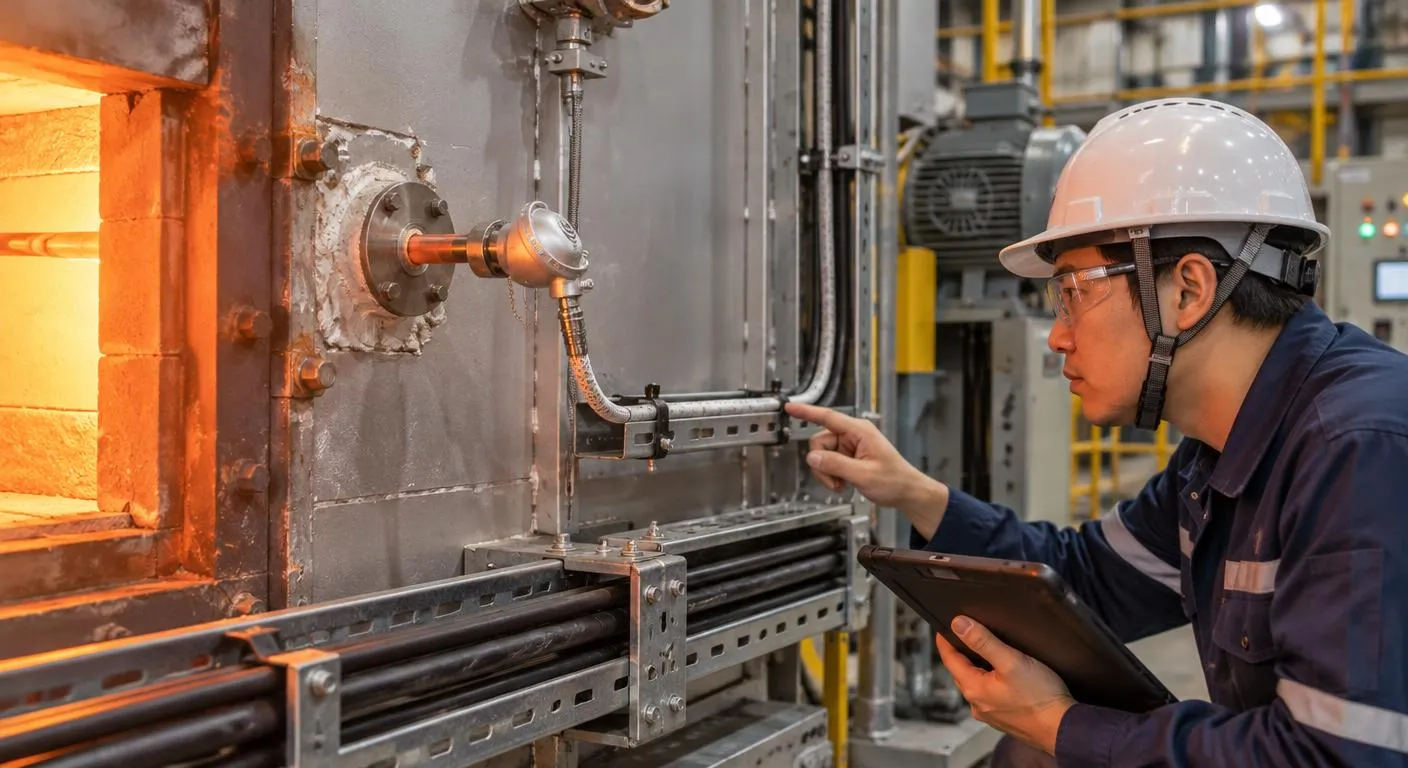
工廠自動化整合怎麼做:從盤點到試車的風險
工廠自動化整合的第一步是盤點每台設備的輸入輸出點數、感測器規格與通訊介面,並把動作順序寫成時序表,作為程式與配盤的依據。常被忽略的是安全迴路,緊急停止與門檔開關若直接併入程式控制,會失去硬體層級的保護,應保留獨立接線。分段停機改造時,新舊系統並存的過渡期也要規劃手動切換方式。
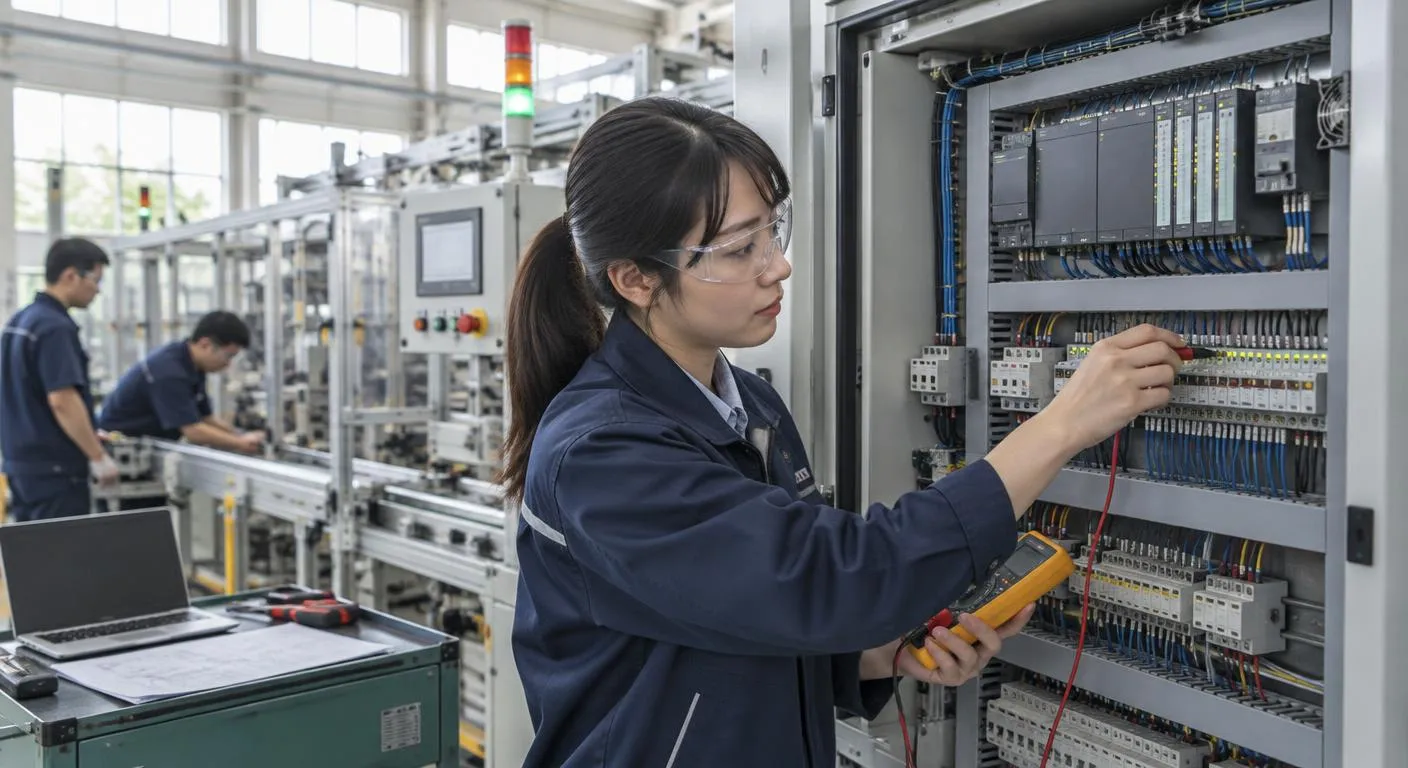
客製化控制盤通常經過圖面確認、配盤與出廠前通電測試,再由技師到現場配線試車。風險多半在現場:接地不良或變頻器干擾感測訊號,會讓盤內測試正常的系統到廠後誤動作。世盟電機官網列出的服務包含專業配盤及PLC、人機、伺服程式規劃,適合盤體與程式想交給同一方負責的專案;驗收時要求附上最新配線圖與程式備份,日後維護才不會卡關。
可程式控制器還是繼電器盤?依產線條件取捨
產線動作簡單、很少變更流程時,維持繼電器盤並更換老化元件,成本較低且現場人員熟悉;產品常換線、要記錄產量或用人機介面調參數,就選可程式控制器,改動作只需修改程式。取捨點在維護能力,程式出問題時需要有人讀得懂,廠內缺這項人力就要評估外部支援的回應方式。環境控制這類需同時監控溫度、濕度與CO2的場合,搭配類比模組更容易整合警報與紀錄。
比較面向
關於工業自動化的常見問題
Q1: PLC和人機介面差在哪?需要一起裝嗎?
PLC負責讀取感測器並依程式控制馬達、閥件,人機介面則是讓操作員看狀態、改參數的觸控畫面。是否一起裝要看情況,常調整溫度或計時設定的產線,一起規劃進客製化控制盤較方便;動作固定的設備只裝PLC也能運作。
Q2: 舊繼電器盤可以只改一部分成自動控制嗎?
可以,常見做法是把故障最頻繁的那一段改成程式控制,其餘維持原盤,再用訊號線串接。前提是現場有空間加裝新盤,交接點的互鎖邏輯也要重新檢核,避免新舊兩邊同時啟動同一台設備。
Q3: 工廠控制盤多久要保養一次?
要看情況,粉塵多、高溫或有油霧的環境要縮短間隔。重點是端子是否鬆動發熱、散熱風扇濾網是否堵塞、接觸器接點有無燒蝕;盤內有焦味或外殼異常發燙時應立即停機檢查。