
自動化設備異常停機:從現場判斷到修復驗收的步驟
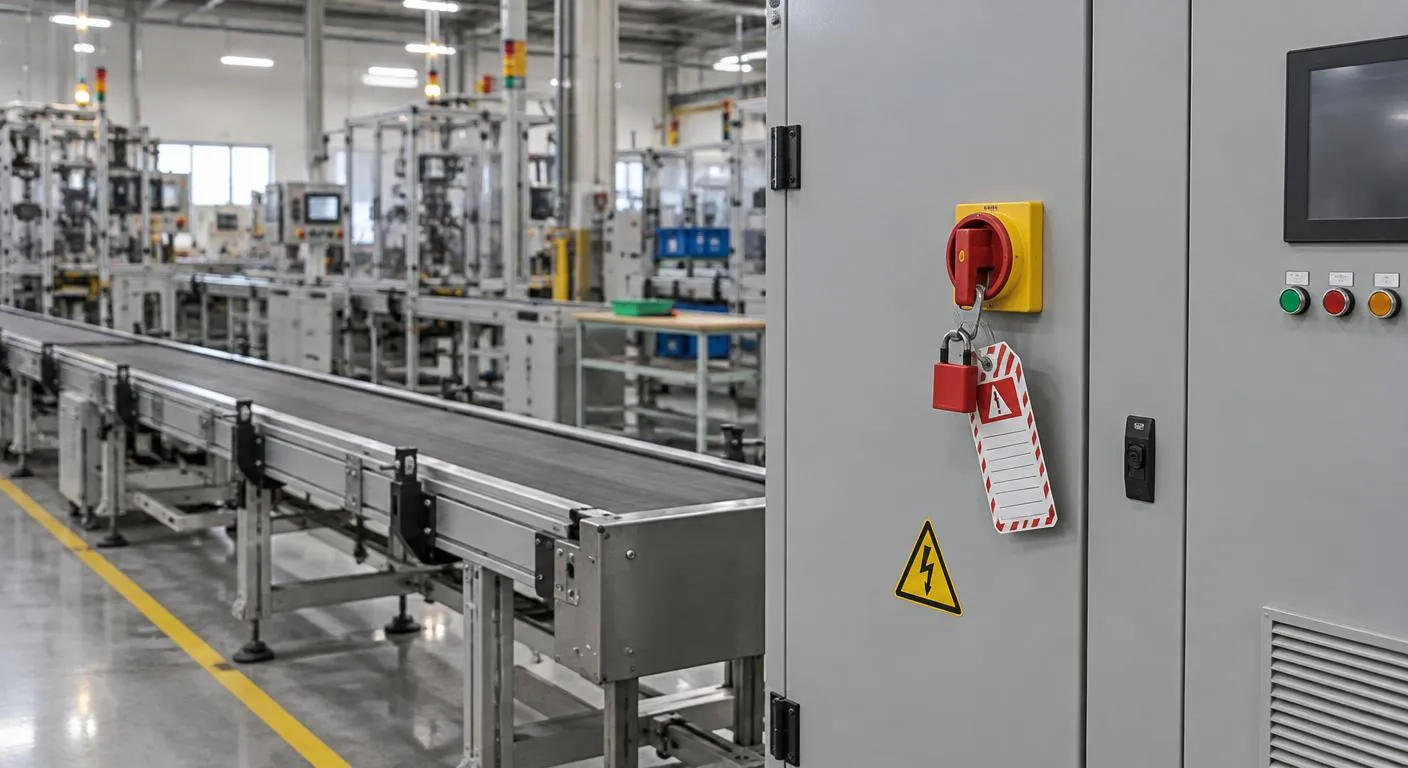
自動化設備停機或動作異常,多半出在感測器、電源與接點、PLC程式三個層面之一,判斷起點是警報訊息與輸入燈號,而不是直接換零件。依現場觀察、逐層排除、試車驗收的順序處理,多數故障都能定位到單一元件。以下說明如何判斷故障層級、處理時的風險,以及溫控問題該換修還是改造。
自動化設備突然停機,怎麼分辨哪一層出問題
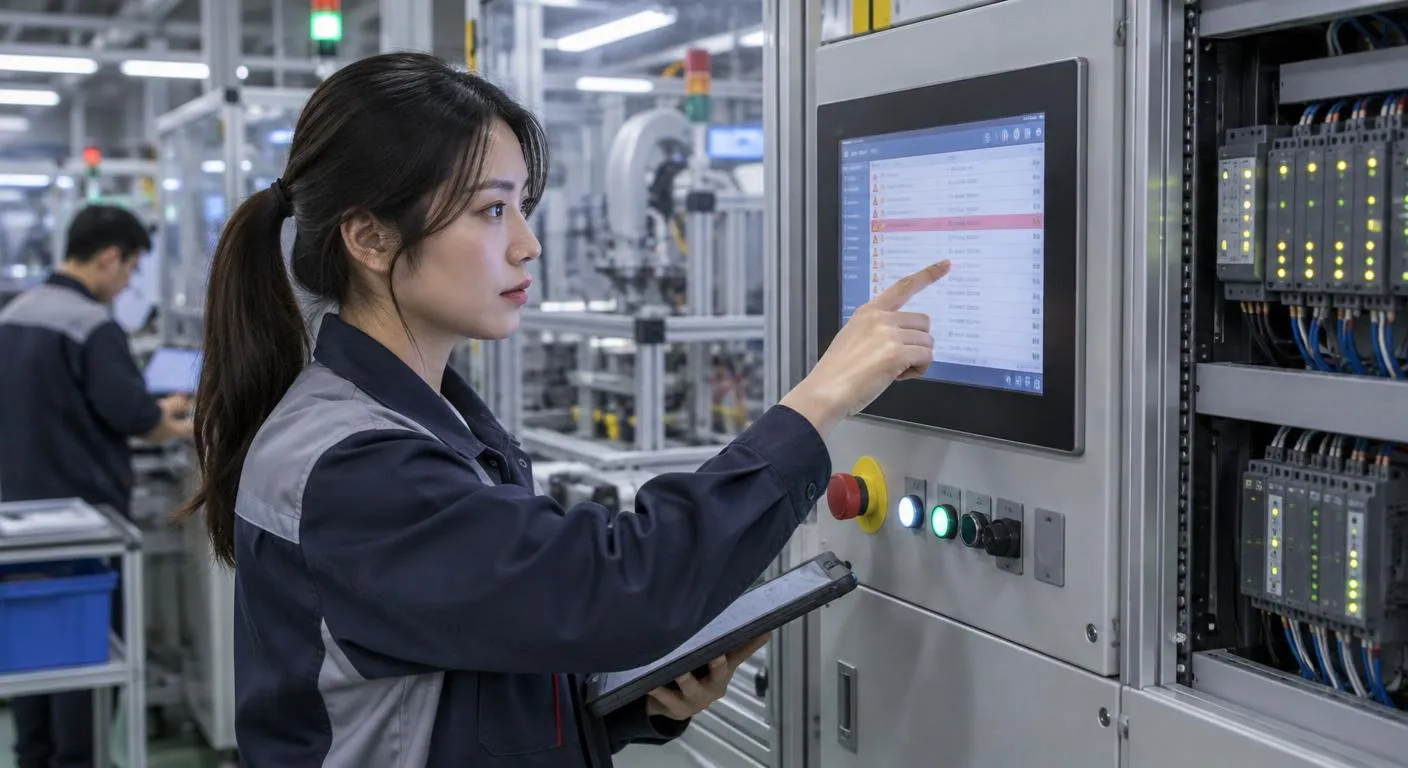
多數停機不是控制器壞掉,而是輸入訊號出了狀況。維修技師最有效的起點,是打開人機介面的警報履歷,看自動化設備停下前最後一筆訊息。工件到位時PLC輸入燈沒亮,問題多在近接開關或光電開關,例如感測面沾油污,或支架鬆動讓檢知距離跑掉;燈有亮但程式不往下走,才往程式條件找原因。
時好時壞的間歇故障最常被誤判。異常集中在午後或烘箱開機後,控制箱溫度偏高、電磁開關接點氧化造成瞬斷是常見成因;整條線同時重開,則要懷疑供電電壓瞬降。串接多台機台的自動化系統還要排除通訊中斷,RS485線路受變頻器干擾時,從站會間歇失聯,對照發生時段就能縮小範圍。
別急著連續重置
連續按重置讓機台恢復運轉,會蓋掉故障當下的警報與輸入狀態,追查原因就少了關鍵線索,復歸前先拍下人機介面畫面。
程式要留備份
整合多台機台的自動化系統,PLC與人機程式若沒有備份,控制器損壞時就得重新撰寫,停機會大幅拉長,平時存檔並註明修改日期。
控制箱散熱常被忽略
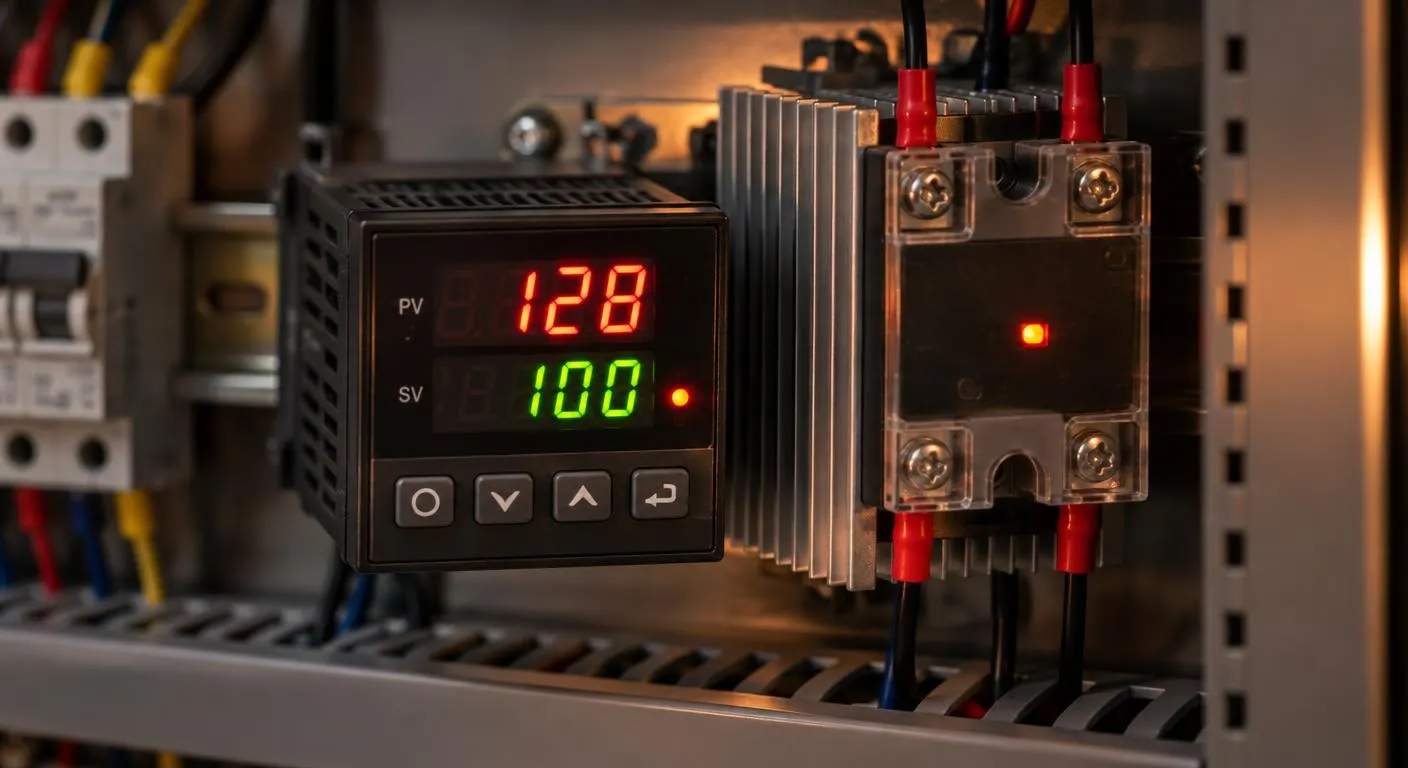
濾網堵塞或散熱風扇停轉會讓盤內溫度上升,固態繼電器與變頻器因此提早老化,這類故障常在夏季集中出現,例行保養時順手清理即可。
自動化控制異常的處理順序與操作風險
處理順序是斷電掛牌、量測、更換、復電試車。自動化控制迴路常有多組電源,關掉操作面板不代表盤內已無電,變頻器直流電容斷電後也會殘留電壓。風險最高的做法,是為趕產能把安全光柵或極限開關跳線短路,等於拿掉防夾保護。換下的接觸器要核對線圈電壓與接點規格,規格不符的替代品可能吸合不穩。
修復後的驗收不是按下啟動看會不會動,而是連續跑完幾個完整循環,觀察原本出錯的動作是否穩定。廠內有能源管理系統時,可比較故障前後同一台馬達的電流曲線,電流持續偏高往往代表軸承或負載卡滯,換電氣零件解決不了。尚未導入能源管理系統的廠房,在主要負載加裝多迴路電力表,也能把趨勢納入日常維護。
溫度控制系統出問題,局部換修和整套改造怎麼選
溫度控制系統的異常常見於烘箱、熱處理爐與畜牧環控,症狀多為溫度超調、升溫變慢或上下擺盪。只有單一溫控器故障,或固態繼電器短路讓加熱器持續通電,局部換修即可,換新後要重新整定PID參數。多溫區需聯動或要記錄溫度歷程時,改由PLC與人機介面集中控制較合適;世盟電機官網列出PLC、人機、伺服程式規劃,領域涵蓋熱處理與環境控制,可帶著溫區數量評估取捨。
比較面向
關於自動化設備的常見問題
Q1: 自動化設備停機後可以直接按重置復歸嗎?
要看情況。原因明確且已排除的單次警報,例如物料卡住,可以復歸後觀察;同一警報反覆出現就不該一直重置,要保留畫面並斷電檢查,否則過載或接點問題會持續惡化。
Q2: 能源管理系統和智慧電表差在哪?
智慧電表量測單一迴路的電壓、電流與用電量,能源管理系統則把多個電表的數據集中,做趨勢比較、需量警示與報表。只監看少數迴路時加裝智慧電表就夠,廠區負載多又要分析節能成效才需要整套系統。
Q3: 控制箱故障叫修前要準備什麼?
準備三項資料最有幫助:警報畫面照片、故障發生時間與頻率,以及設備型號與控制箱配線照片。世盟電機官網提到維修若沒有解決問題不收取專業技術費用,視情況酌收車馬費,計費方式可事先問清楚。
延伸閱讀: